
metalworking-thailand.com
22
'26
Written on Modified on
การกัดกรดเคมีเชื่อมการทำต้นแบบสู่การผลิตโลหะจำนวนมาก
Precision Micro อธิบายว่าการกัดกรดโฟโตเคมีคอลใช้เครื่องมือต้นทุนต่ำเพียงชุดเดียวตั้งแต่ตัวอย่างแรกจนถึงการผลิตปริมาณสูง ช่วยลดการตรวจรับรองซ้ำและต้นทุนเครื่องมือ.
www.precisionmicro.com
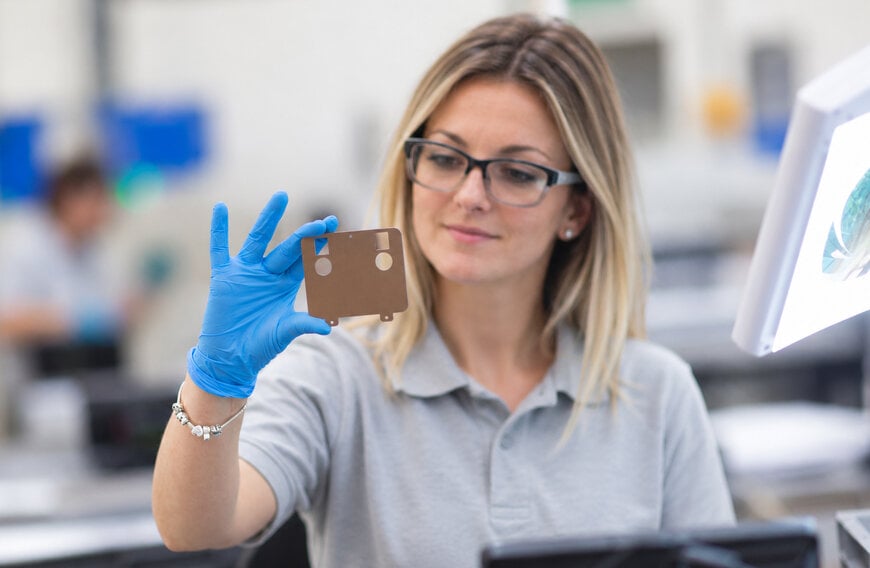
การขยายต้นแบบที่ผ่านการรับรองแล้วไปสู่การผลิตจำนวนมากเป็นคอขวดที่เกิดขึ้นซ้ำแล้วซ้ำเล่าสำหรับผู้ผลิตชิ้นส่วนโลหะความแม่นยำสูงในงานอิเล็กทรอนิกส์ เซมิคอนดักเตอร์ และยานยนต์ Precision Micro ผู้เชี่ยวชาญด้านการกัดกรดเคมีจากสหราชอาณาจักร อธิบายว่าการกัดกรดด้วยกระบวนการโฟโตเคมีคอลสามารถใช้เครื่องมือและกระบวนการเดิมได้ตั้งแต่ตัวอย่างแรกไปจนถึงการผลิตปริมาณสูง
เหตุใดการเปลี่ยนผ่านจากต้นแบบสู่การผลิตจึงมีต้นทุนสูง
ตามรายงาน Innovation in Manufacturing 2026 ของ Protolabs บริษัทถึงร้อยละ 97 รายงานว่าประสบความล่าช้าหรือล้มเหลวในการนำผลิตภัณฑ์ออกสู่ตลาด โดยการขยายสู่การผลิตถูกระบุว่าเป็นความท้าทายที่ใหญ่ที่สุดสำหรับนักพัฒนาผลิตภัณฑ์ ผลิตภัณฑ์อิเล็กทรอนิกส์และเซมิคอนดักเตอร์มักมีวงจรการพัฒนาสั้น การเปลี่ยนเครื่องมือและการตรวจรับรองซ้ำระหว่างต้นแบบกับการผลิตแบบอนุกรมจึงส่งผลโดยตรงต่อระยะเวลาในการออกสู่ตลาด
ในงานปั๊มขึ้นรูป ต้นแบบมักผลิตด้วยแม่พิมพ์อ่อนที่ทำจากเหล็กซึ่งกลึงได้ง่ายและมีราคาถูกกว่า เครื่องมือประเภทนี้มักมีอายุการใช้งานระหว่าง 10 ถึง 10,000 รอบ เทียบกับประมาณหนึ่งล้านรอบของแม่พิมพ์ผลิตที่ผ่านการชุบแข็ง เมื่อการออกแบบได้รับการรับรองแล้ว จะต้องสร้างแม่พิมพ์ชุบแข็งและตรวจรับรองชิ้นส่วนอีกครั้งด้วยเครื่องมือและกระบวนการใหม่ เนื่องจากแม่พิมพ์สำหรับการผลิตอาจมีราคาสูงถึงหลักหมื่นหรือหลักแสนปอนด์ ขั้นตอนนี้จึงกลายเป็นอุปสรรคสำคัญสู่การผลิตจำนวนมาก
ประเด็นนี้มีความสำคัญมากขึ้นเมื่อการลงทุนในการพัฒนาผลิตภัณฑ์เพิ่มขึ้น ผลสำรวจการลงทุนปี 2025 ของธนาคารเพื่อการลงทุนแห่งยุโรปพบว่าบริษัทในสหภาพยุโรปร้อยละ 32 ดำเนินกิจกรรมด้านนวัตกรรม เทียบกับร้อยละ 53 ในสหรัฐอเมริกา ขณะที่ผลสำรวจผู้บริหารปี 2026 ของ Make UK และ PwC รายงานว่าผู้ผลิตในสหราชอาณาจักรร้อยละ 68 กำลังเพิ่มการลงทุนในการพัฒนาผลิตภัณฑ์ใหม่
การกัดกรดโฟโตเคมีคอลขยายตามปริมาณการผลิตได้อย่างไร
การกัดกรดเคมีจะกำจัดโลหะอย่างเลือกเฉพาะผ่านหน้ากากที่กำหนดด้วยแสง แทนการตัดเชิงกล ตามข้อมูลของ Precision Micro เครื่องมือสำหรับการพัฒนามีต้นทุนประมาณ 100 ปอนด์ และเครื่องมือกับกระบวนการเดียวกันสามารถรองรับการผลิตได้ตั้งแต่ตัวอย่าง 100 ชิ้นไปจนถึงชิ้นส่วน 100,000 ชิ้น ดังนั้นจึงสามารถเพิ่มปริมาณการผลิตได้โดยไม่จำเป็นต้องทำเครื่องมือใหม่เสมอไป แม้ยังคงต้องมีการทดสอบและตรวจรับรองเพื่อยืนยันว่าชิ้นส่วนเป็นไปตามข้อกำหนดที่ต้องการ
ต้นทุนเครื่องมือที่ต่ำยังทำให้การปรับปรุงแบบซ้ำหลายรอบคุ้มค่ามากขึ้น ตัวอย่างเช่น ตะแกรงกรองสามารถรวมรูปแบบขนาดรูและระยะห่างที่แตกต่างกันหกแบบไว้บนแผ่นเดียวโดยใช้เครื่องมือชุดเดียว หากการออกแบบเอื้ออำนวย และส่งมอบตัวอย่างได้ภายในเจ็ดวัน
ความหนาของวัสดุ คุณสมบัติ และความซับซ้อนของการออกแบบ
โดยทั่วไปการกัดกรดเคมีใช้กับโลหะที่มีความหนาไม่เกินประมาณ 1.5 มม. แม้จะสามารถแปรรูปวัสดุหนาได้ถึง 2.5 มม. ในช่วงนี้วิศวกรสามารถทดลองใช้วัสดุที่มีความหนาต่างกันได้โดยไม่ต้องดัดแปลงเครื่องมือเหมือนงานปั๊มขึ้นรูป ซึ่งการเปลี่ยนความหนาจะส่งผลต่อระยะห่างและรัศมี และอาจมีค่าใช้จ่ายหลายพันปอนด์และใช้เวลาหลายสัปดาห์
กระบวนการนี้รองรับทั้งโลหะอ่อนและโลหะแข็ง รวมถึงเหล็กกล้าไร้สนิมชนิดพิเศษที่ใช้ทำสปริง เนื่องจากไม่มีแรงเชิงกลแบบงานปั๊มและไม่ก่อให้เกิดบริเวณที่ได้รับผลกระทบจากความร้อนแบบการตัดด้วยเลเซอร์ จึงคงคุณสมบัติของวัสดุไว้และหลีกเลี่ยงครีบคมที่เกิดจากการปั๊ม ทั้งนี้ขั้นตอนการทำความสะอาดยังรวมอยู่ในกระบวนการด้วย
การกัดกรดสามารถสร้างรูจำนวนมากและช่องทางที่ซับซ้อนได้พร้อมกัน จึงเหมาะกับชิ้นส่วนตั้งแต่ช่องการไหลในแผ่นระบายความร้อนสำหรับเซมิคอนดักเตอร์ไปจนถึงตะแกรงลำโพงรถยนต์
ชิ้นส่วนกัดกรดในการผลิตยานยนต์และงานที่สำคัญต่อความปลอดภัย
ในงานยานยนต์ Precision Micro ได้พัฒนาสปริงแบบกัดกรดที่กลายเป็นชิ้นส่วนมาตรฐานในปั๊มเชื้อเพลิง ระบบเบรก ABS และเครื่องฟอกไอเสียแบบเร่งปฏิกิริยา ในระบบฉีดเชื้อเพลิงเบนซินโดยตรง (GDI) ชิ้นส่วนกัดกรดถูกนำไปใช้ในงานปริมาณสูงที่สำคัญต่อความปลอดภัย ซึ่งความสม่ำเสมอในการผลิตเป็นสิ่งจำเป็น และมีการตรวจสอบ 100 เปอร์เซ็นต์กับชิ้นส่วนมากกว่า 1,000,000 ชิ้นต่อเดือน
Ben Kitson หัวหน้าฝ่ายพัฒนาธุรกิจของ Precision Micro กล่าวว่า การพิจารณาปริมาณการผลิต ข้อกำหนดด้านวัสดุ และข้อกำหนดด้านสมรรถนะตั้งแต่เนิ่น ๆ ช่วยหลีกเลี่ยงการเปลี่ยนแปลงที่มีค่าใช้จ่ายสูงในภายหลัง ขณะที่การทำงานร่วมกับซัพพลายเออร์ที่พร้อมทั้งด้านการพัฒนาและการผลิตปริมาณสูงช่วยรักษาความต่อเนื่องเมื่อความต้องการเปลี่ยนไป
ข้อมูลเพิ่มเติม
ส่วนนี้ให้รายละเอียดข้อกำหนดทางเทคนิคและการเปรียบเทียบกับกระบวนการคู่แข่งที่ไม่ได้รวมอยู่ในประกาศผลิตภัณฑ์ฉบับเดิม
การกัดกรดโฟโตเคมีคอล หรือที่เรียกว่าการแปรรูปโฟโตเคมีคอล เป็นการถ่ายโอนรูปทรงของชิ้นงานจากโฟโตทูลไปยังโลหะที่เคลือบด้วยโฟโตรีซิสต์ที่ไวต่อแสง UV หลังจากการฉายแสงและล้างภาพ น้ำยากัดที่ถูกให้ความร้อน ซึ่งโดยทั่วไปคือเฟอร์ริกคลอไรด์ จะละลายโลหะส่วนที่ไม่ได้รับการป้องกันจากทั้งสองด้าน แนวทางการออกแบบที่ Precision Micro เผยแพร่ระบุค่าพิกัดความเผื่อมาตรฐานขั้นต่ำ ±0.025 มม. สำหรับความหนา 0.01 ถึง 0.25 มม. โดยทั่วไป ±10 เปอร์เซ็นต์ของความหนาวัสดุสำหรับความหนาไม่เกิน 2.5 มม. และขนาดรายละเอียดขั้นต่ำมาตรฐาน 0.1 มม.
เมื่อเปรียบเทียบกัน การตัดด้วยเลเซอร์เป็นกระบวนการความร้อนแบบจุดเดียว ซึ่งแนวทางเดียวกันระบุค่าพิกัดความเผื่อประมาณ ±5 เปอร์เซ็นต์ของความหนา และขนาดรายละเอียดขั้นต่ำทั่วไป 0.2 มม. โดยต้นทุนจะสูงขึ้นสำหรับชิ้นส่วนที่มีช่องเปิดจำนวนมาก งานปั๊มขึ้นรูปให้ต้นทุนต่อหน่วยต่ำเมื่อผลิตปริมาณสูง แต่ต้องใช้แม่พิมพ์ราคาหลายพันปอนด์และระยะเวลารอคอยหกถึงแปดสัปดาห์ ขณะที่การกัดด้วยลวดไฟฟ้า (Wire EDM) จำกัดเฉพาะโลหะที่นำไฟฟ้าและมีต้นทุนอุปกรณ์สูง การเลือกกระบวนการจึงขึ้นอยู่กับรูปทรงชิ้นงาน ความหนา ปริมาณการผลิต และข้อกำหนดด้านคุณภาพขอบชิ้นงาน
เรียบเรียงโดย Sucithra Mani บรรณาธิการ Induportals – ดัดแปลงโดย AI
www.precisionmicro.com
